
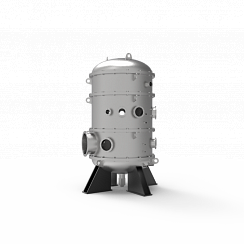
Вертикальная вакуумная камера для размещения технологического процесса или испытаний в контролируемой вакуумной среде.
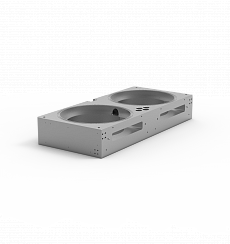
Вакуумная камера PM для размещения технологического процесса или испытаний в контролируемой вакуумной среде.
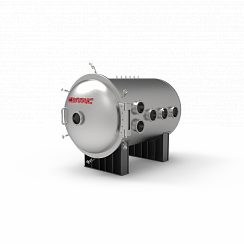
Горизонтальная вакуумная камера для размещения технологического процесса или испытаний в контролируемой вакуумной среде.
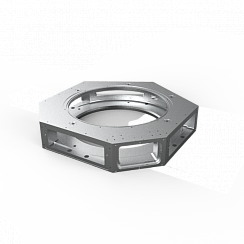
Вакуумная камера для CVD-покрытий для размещения технологического процесса или испытаний в контролируемой вакуумной среде.
Вакуумные камеры для испытаний и контроля герметичности: проектирование, изготовление и методики
Проектируем и изготавливаем вакуумные камеры любых типоразмеров под чертёж заказчика, включая интеграцию вакуумных узлов для областей высокого и сверхвысокого вакуума. Производство организовано по стандартам с полным циклом контроля качества: входной контроль материалов, пооперационные измерения, испытания полуфабрикатов и приёмка готовых изделий.
Все швы, стыки и фланцевые соединения проходят рентгенографический контроль и проверку гелиевым масс-спектрометрическим течеискателем; суммарная утечка собранной системы подтверждается на уровне лучше 8,0×10⁻⁸ Па·л/с. Для нестандартных изделий выполняем совместную инспекцию и приемо-сдаточные испытания с заказчиком.
Требования к конструкции и материалам
Камера проектируется как жёсткая герметичная оболочка с присоединительными патрубками под вакуумные насосы, течеискатель, вакуумметры и узлы подачи пробного газа. Конструкция должна обеспечивать минимальную газоотдачу, стабильность геометрии при перепадах давления и температур, а также технологичность очистки и bake-out.
- Материалы корпуса. Нержавеющая сталь аустенитного класса (аналог AISI 304L/316L) для высоко- и сверхвысокого вакуума; алюминиевые сплавы (6061-T6 / Амг6 / Д16) для лёгких высоковакуумных камер и шлюзов; специализированные стали для функциональных узлов (например, магнитопроводы).
- Соединения. Фланцы CONFLAT (Cu уплотнение) для UHV, ISO-KF/ISO-K для HV, вакуумплотные приварные порты с «ласточкиным хвостом» под эластомерные уплотнения там, где допустимы полимеры.
- Сварка. Аргонодуговая сварка с внутренним проваром, непрерывные швы, обязательная визуальная и капиллярная дефектоскопия, при необходимости — рентгенографический контроль.
- Чистовая обработка. Шероховатость внутренних поверхностей до Ra 0,8 (HV) и до Ra 0,32 (UHV); уплотнительные полки — не грубее Ra 0,8 с контролем плоскостности.
- Термостойкость и bake-out. Для HV — до 120 °C, для UHV — до 200–300 °C (без эластомеров). Предусматриваются места под нагреватели и датчики температуры.
- Герметичность. Норма для испытательных камер — не хуже 1,0×10⁻¹³ м³·Па/с. Допустимый перепад давлений между внутренним и внешним объёмами — не менее 1,2×10⁵ Па.
Типовые исполнения вакуумных камер
| Исполнение | Материал и соединения | Геометрия/габариты | Чистота поверхности | Достижимое давление | Особенности |
|---|---|---|---|---|---|
| Сверхвысоковакуумная | Нерж. сталь (AISI 304L), фланцы CONFLAT (Cu) | Ø 150–1200 мм, высота до 1500 мм | Ra ≤ 0,32; ориентация патрубков по углу < 30′ | < 1×10⁻⁸ Па (после bake-out 200 °C) | Внутренний провар, минимальная газоотдача |
| Высоковакуумная (сталь) | Нерж. сталь (AISI 304L); CONFLAT / ISO-KF | Ø 250–1000 мм, высота до 1500 мм | Ra ≤ 0,8; ориентация патрубков < 1° | < 5×10⁻⁶ Па (bake-out 120 °C) | Универсальная оснастка, широкий парк фланцев |
| Высоковакуумная (алюминий) | Al 6061/Амг6; ISO-KF, эластомерные уплотнения | Макс. 1000×1000×250 мм (монолит, без швов) | Анодирование 10–40 µм; допускается комбинирование зон | < 1×10⁻⁴ Па | Низкая масса, хорошая теплопроводность |
| Объём | Материалы | Предельное давление | Норма герметичности | Шероховатость (внутр./уплотн.) | Перепад давлений |
|---|---|---|---|---|---|
| до 100 л | Нерж. сталь / алюминий | 1 Па … 1×10⁻⁵ Па | ≤ 1,0×10⁻¹³ м³·Па/с | Ra ≤ 1,6 / Ra ≤ 0,8 | ≥ 1,2×10⁵ Па |
| 100–500 л | Нерж. сталь / алюминий | 1 Па … 1×10⁻⁵ Па | ≤ 1,0×10⁻¹³ м³·Па/с | Ra ≤ 1,6 / Ra ≤ 0,8 | ≥ 1,2×10⁵ Па |
| 500–1000 л | Нерж. сталь / алюминий | 1 Па … 1×10⁻⁵ Па | ≤ 1,0×10⁻¹³ м³·Па/с | Ra ≤ 1,6 / Ra ≤ 0,8 | ≥ 1,2×10⁵ Па |
Примеры специализированных камер
| Назначение | Материал | Предельное давление | Особенности конструкции |
|---|---|---|---|
| Масс-спектрометрические системы | Нерж. сталь / алюминий | до 1×10⁻⁶ Па | Стабильность геометрии, низкая магнитная восприимчивость |
| Выращивание монокристаллов | Нерж. сталь | до 1 Па | Охлаждаемые стенки, смотровые окна |
| Вывод синхротронного излучения (UHV) | Нерж. сталь | до 1×10⁻⁹ Па | Безмасляная откачка, bake-out 200–300 °C |
| Плазмохимическое травление (Al) | АМг6, анод. оксид 50 µм | 5×10⁻⁴ Па | Объём ~0,02 м³, химстойкость поверхности |
| Шлюзовые камеры (Al) | Амг6/Д16 | 0,1 Па | Объём ~10 л, «ласточкины хвосты» под уплотнения |
| Камеры для напыления (сталь) | 12Х18Н10Т / AISI 304 | 1×10⁻⁵ Па | Объём ~240 л, приварные каналы охлаждения |
| Корпуса для электронно-лучевых систем | Электротехническая сталь, спец. покрытие Nb12 | ~1×10⁻⁴ Па | Высокотемпературный отжиг до 940 °C, гибка/пайка медных труб |
| Шлюзы для электронно-лучевой литографии | 12Х18Н10Т | ~1×10⁻⁴ Па | Блочно-сварная сборка, низкая магнитность |
| Многопортовые перегрузчики (Al) | Амг6/Д16 | 1×10⁻⁵ Па | Объём ~250 л, распределённые фланцы под манипуляторы |
Технология изготовления
- Проектирование 3D-модели, статическая проверка корпуса на перепад давления, расчет проводимости для линий откачки.
- Плазменная/механическая резка и гибка, контроль допусков, сборка прихватками, полный провар изнутри.
- Механическая обработка фланцевых полок, сверление портов, правка геометрии.
- Мойка в щелочных и нейтральных составах, УЗ-очистка, водная промывка, сушка фильтрованным воздухом/азотом.
- Термическое вакуумирование (bake-out) до заданной температуры, контроль газоотдачи.
- Гелиевый контроль герметичности и паспортизация.
Метод контроля герметичности с применением вакуумной (гелиевой) камеры
Суть метода — изделие размещается в герметичной вакуумной камере, течеискатель подключается к камере (или к изделию), а пробный газ (гелий либо гелие-воздушная смесь) подаётся в изделие под расчётным давлением. При наличии дефектов гелий проходит в вакуумируемый объём и регистрируется течеискателем.
Требования к камере и оснастке
- Герметичность всех соединений, исключение застойных зон; поверхность изделия не перекрывается стенкой камеры — газ из течей свободно диффундирует.
- Допустимы жёсткие корпуса и эластичные газонепроницаемые чехлы для крупногабаритных изделий (в последних давление внутри не превышает атмосферного).
- Схема включает течеискатель, вакуумные насосы (основной/вспомогательный), вакуумметры, пульт подачи пробного газа, контрольную течь и запорную арматуру.
Последовательность испытаний
- Подготовить изделие (дренаж, чистка, сушка). Поместить в сухую камеру и герметизировать крышку.
- Откачать камеру до целевого остаточного давления. Работоспособный диапазон современных течеискателей начинается при ≤1000 Па; повышение вакуума повышает чувствительность. Типовой режим высокочувствительных испытаний — ≤100 Па; для UHV-контроля — 7–8 Па.
- Подготовить внутренний объём изделия: откачка до 700–1400 Па либо продувка азотом с последующей подачей гелия.
- Открыть вход течеискателя, отключить вспомогательную откачку, зафиксировать фон.
- Подать гелий в изделие до расчетного давления и выдержать согласно объёму:
до 0,1 м³ — ≥5 мин; 0,1–0,5 м³ — ≥10 мин; 0,5–1,5 м³ — ≥15 мин; 1,5–3,5 м³ — ≥20 мин; >3,5 м³ — ≥40 мин.
- Учитывать газопроницаемость фторкаучуковых уплотнений при длительности >20 мин — возможен возрастающий фон, который должен быть учтён в расчёте итоговой величины утечки.
- Для локальной проверки (узел/шов) использовать малогабаритную присосную камеру и повторить процедуру.
Метод опрессовочной камеры (накопление гелия)
Метод предназначен для замкнутых оболочек. Изделие либо замыкающий шов выдерживаются в отдельной опрессовочной камере под давлением гелия; при наличии дефектов гелий попадает внутрь изделия. Далее изделие переносится в вакуумную камеру, и течеискатель измеряет количество гелия, высвобождаемого из внутреннего объёма.
Порядок работ
- Опрессовать изделие гелием заданного давления в опрессовочной камере; выдержать нормативное время.
- Извлечь изделие, удалить сорбированный на поверхности гелий (обдув азотом/воздухом) и выдержать на воздухе.
- Подготовить вакуумную камеру для измерения: откачать до <100 Па, отключить вспомогательную откачку, зафиксировать фон течеискателя.
- Поместить изделие в вакуумную камеру, откачать до <100 Па, отключить насос и провести измерение содержания гелия течеискателем.
Для измерения нельзя использовать ту же камеру, где выполнялась опрессовка: повышенный фон гелия приведёт к завышению показаний.
Термовакуумный способ
Применяется для ускорения десорбции и выявления дефектов при повышенных температурах. Изделие устанавливается в вакуумную камеру, внутренний объём изделия и камера откачиваются до давления ≤100 Па, затем изделие нагревается до 380–400 °C с выдержкой 3–5 мин при контроле, чтобы давление в системе не превысило 100 Па.
После стабилизации регистрируется фон течеискателя и подаётся гелий (в изделие или камеру) до заданного давления. По завершении — охлаждение изделия до ≤50 °C и вентилирование камеры.
Методические замечания
- Нагрев и скорость роста температуры согласуются с тепловой инерцией изделия и допустимыми градиентами.
- Калибровка течеискателя и вакуумметров, поверка контрольной течи, документирование условий окружающей среды — обязательны.
- Интерпретация результатов выполняется с учётом фона, времени релаксации, проницаемости материалов оснастки и неизбежных погрешностей метода.
Приемо-сдаточные испытания камер
| Этап | Параметр/критерий | Метод контроля |
|---|---|---|
| Входной контроль | Марка материалов, сертификаты, геометрия | Док. проверка, измерительный контроль |
| Сварка | Непрерывность шва, отсутствие пор и непроваров | Визуальная/капиллярная, при необходимости — рентген |
| Механобработка | Шероховатость Ra, плоскостность полок | Профилометр, плоскопараллельные меры |
| Чистота | Отсутствие загрязнений, чистота промывок | Контроль проводимости/проводимости раствора, визуально |
| Герметичность | Норма утечки ≤ 1,0×10⁻¹³ м³·Па/с | Гелиевый течеискатель, UUT/blank-test |
| Bake-out | Достижимое давление и скорость дегазации | Вакуумметрия, логгирование температур |
Требования к безопасности
- Работы с гелием и нагретыми поверхностями проводятся при наличии вентиляции и термозащиты.
- Перепады давления и температурные нагрузки рассчитываются с запасом; крышки и люки оснащаются межблокировками.
- Эластомерные уплотнения, экспонированные гелию долгое время, могут давать заметную проницаемость — это учитывается для исключения ложноположительных показаний.
Все размеры, параметры и режимы в настоящем документе приведены как инженерные рекомендации для проектирования и проведения испытаний. Конкретные значения указываются в рабочей конструкторской и технологической документации на изделие и испытательную установку.